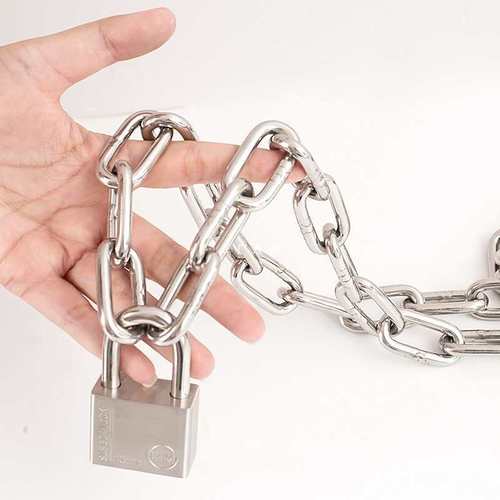
年产9000万把!走进中国锁具工厂 揭秘挂锁从铜棒到成品的硬核全过程
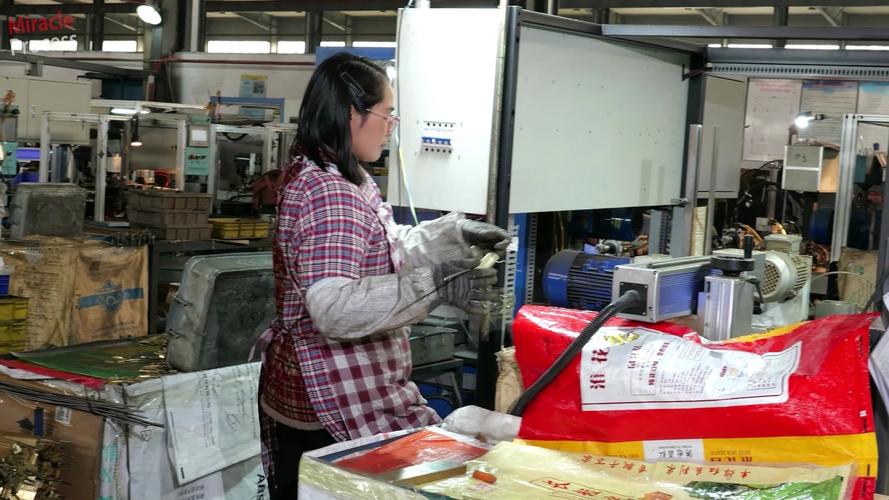
在许多人眼中,挂锁或许只是一个再普通不过的小五金件。但你可能不知道,中国每年生产的挂锁数以亿计,其中一家位于浙江浦江的锁具工厂,年产量竟高达9000万把。这意味着,平均每一秒钟,就有近3把挂锁从这里下线,走向全球千家万户。
走进这家工厂的车间,首先映入眼帘的是整齐堆放的铜棒。这些看似普通的铜合金棒材,正是挂锁生命的起点。挂锁的核心部件——锁体,通常采用黄铜或锌合金制造。铜棒被送入高温熔炉,在超过1000℃的温度下熔化成液态金属。通过压铸机,滚烫的金属液被注入精密的钢制模具中,冷却后形成锁体的毛坯。这一步看似简单,却决定了锁体的密度、强度和外观。
毛坯成型后,要经过一道关键工序:去毛刺与打磨。工人将锁体放入振动研磨机中,加入磨料和水,经过数小时的翻滚,锁体表面变得光滑圆润,棱角处的毛刺被彻底清除。接着进入机加工车间,锁体被固定在数控机床上,钻孔、攻丝、铣槽一气呵成。锁体上那个供锁梁穿入的圆孔,以及内部的弹子孔,都需要极高的精度,误差不能超过0.02毫米,否则钥匙就无法顺畅转动。
挂锁的上下锁体要紧密配合,同时还要为锁梁预留活动空间。锁梁通常采用高强度低碳钢,经过冷拔成形后,再进行车削、钻孔和热处理。热处理是锁梁的“淬火重生”——将锁梁加热至800℃以上,然后迅速淬入油或水中,使其表面硬度大幅提升。一把合格的挂锁,锁梁必须能抵抗数十公斤的拉力和剪切力,小偷用普通剪钳很难剪断。
接下来是挂锁的灵魂部分:锁芯。锁芯由锁芯壳、弹子、弹簧和钥匙槽组成。在弹子装配车间,工人们或自动化设备将不同长度的铜弹子依次装入锁芯孔内,每颗弹子下方垫着细小的不锈钢弹簧。当正确的钥匙插入时,钥匙牙花将弹子顶到统一高度,锁芯就能自由旋转,从而带动锁梁弹开。这里的每个步骤都要求高度一致——同一批锁的弹子排列是根据钥匙牙花严格计算的,错一颗,锁就作废。
装配完成后,每一把挂锁都要经过严格的质检。质检员随机抽取样品,进行“破坏性测试”: 用大力钳剪锁梁、用锤子砸锁体、用不同钥匙试开。同时还要做盐雾测试,确保锁具在潮湿环境下不易生锈。挂锁进入自动包装线,喷码、上油、穿钥匙、装彩盒,一套流程不过几秒钟。
从一根铜棒到一把成品锁,大约要经历铸压、研磨、机加、热处理、电镀、装配、检验等三十多道工序。整条生产线高度自动化,人均日产能从过去的几百把提升到如今的数千把,但仍有十几个关键工序需要“老师傅”的经验确保万无一失。正如工厂一位老师傅所说:”挂锁虽小,却是良心活。你工厂里多一分马虎,用户门上就多一分风险。“
年产9000万把,销往全球60多个国家。这个小小的挂锁工厂,不仅撑起了浦江”中国挂锁之乡“的称号,更折射出中国制造在一个细分品类上的专注与沉淀。当我们每一次用钥匙轻轻旋转打开挂锁时,背后却是一座巨大的锁产业链在无声支撑:从矿石、铜棒、铸机、电脑艺雕,到遍布五大洲的五金零售终端。这把铜色的锁体,锁住的不仅仅是箱柜,也连结着各地工厂村庄和亿万个家庭的安心日常。硬核内藏于微,匠心遍布中华土地。
如若转载,请注明出处:http://www.wdgcdz.com/product/33.html
更新时间:2026-10-22 06:39:41